
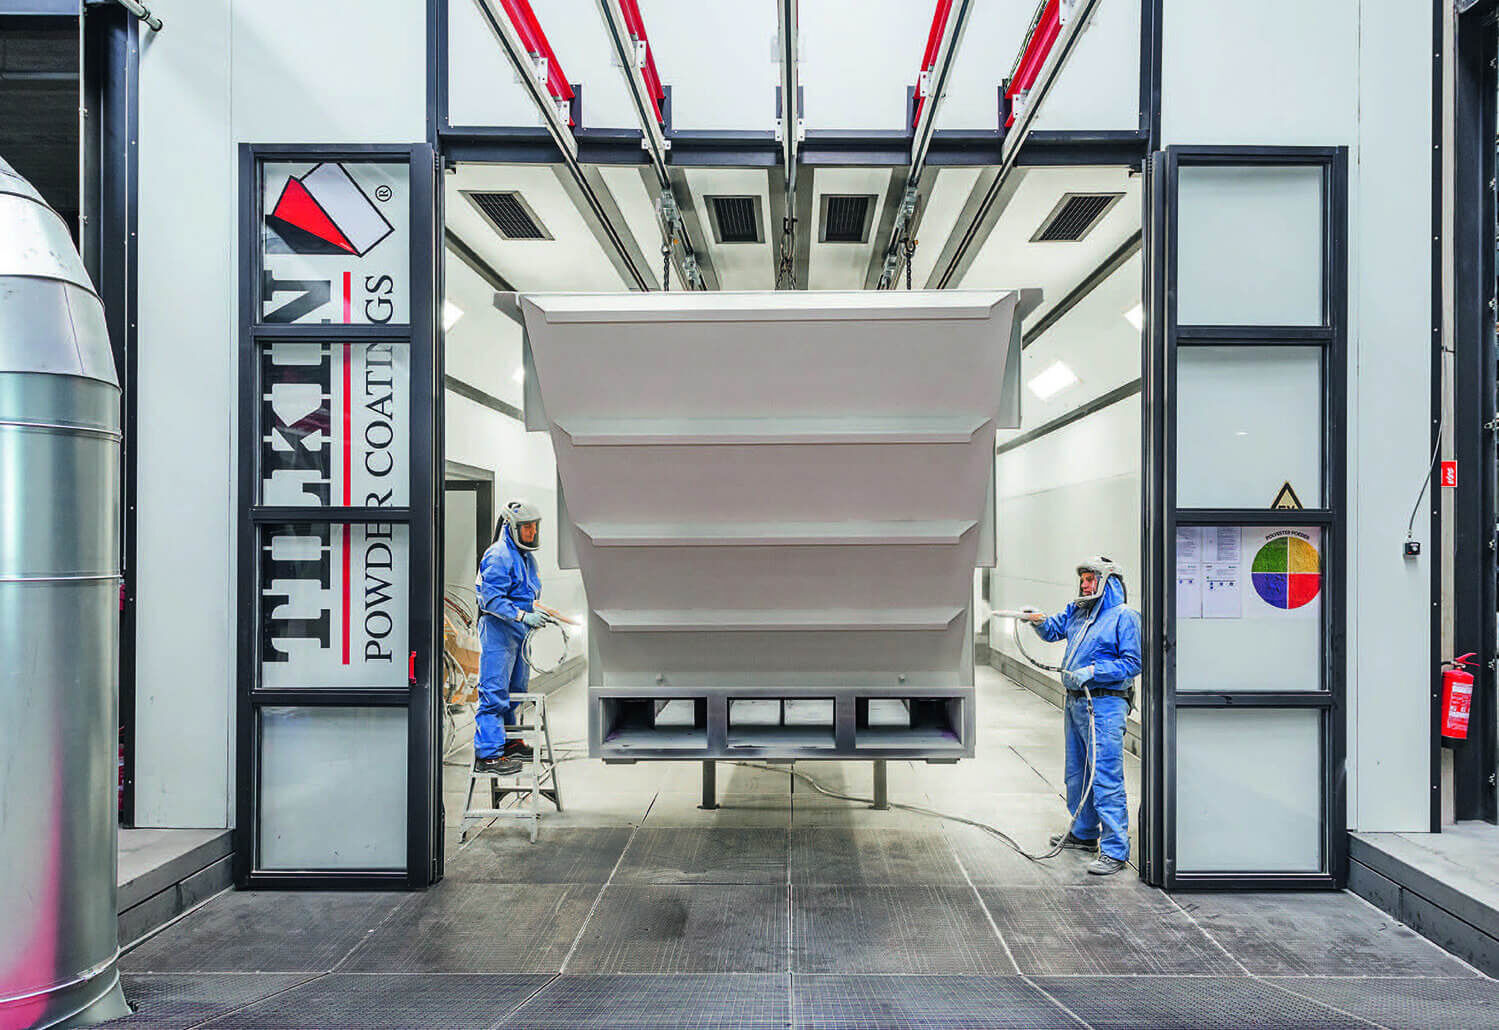
Bei Tilkin Powder Coatings setzen wir auf Qualität. Vom Anfang bis zum Ende überwachen wir den Qualitätsprozess mit Stichproben, Sichtkontrollen und Labortests. Unsere 35 Mitarbeiter nutzen unsere selbst entwickelte Software, um jedes Detail zu dokumentieren und genau zu wissen, was Ihr Projekt benötigt.
Wir messen die Rauheit, prüfen die Schichtdicke und finden selbst kleinste Poren, um eine vollständige Deckung sicherzustellen. Unser Qualitätsprüfer überlässt nichts dem Zufall und erstellt klare Berichte. Das Ergebnis ist eine Veredelung, die nicht nur glänzt, sondern auch dauerhaft geschützt bleibt. Bei Tilkin Powder Coatings ist Qualität garantiert.
Organisation nach dem Standard von Tilkin Powder Coatings NV
Für eine Aufstellung im Freien bestimmen wir zunächst den Standort und sprechen dann von einer
Korrosivitätskategorie C1, C2, C3, C4, C5 oder CX. Auch für Innenaufstellungen gilt diese Einteilung, abhängig von der Umgebungsluft, der das Produkt ausgesetzt ist.
Unten sehen Sie die Karte der Benelux-Länder neben der Übersicht, in der die verschiedenen Kategorien farblich gekennzeichnet sind.

Wenn die Qualität und der Aufstellungsort des Produkts zusammenpassen, erhalten Sie zehn Jahre Garantie. Wählen Sie eine geringere Qualität in einem sehr aggressiven Meeresklima, entfällt Ihre Garantie sofort! Bei einer höheren Qualität in einem ländlichen Gebiet erhalten Sie sogar 15 Jahre Garantie auf Ihre Stahlkonstruktionen. Deshalb ist es besonders wichtig, dass uns der Kunde korrekt informiert, damit wir die richtige Behandlung auf die Konstruktion auftragen können.
Korrosivitätskategorie
Kategorie C1
- Sehr geringe Korrosivität.
- Beheizte Gebäude mit sauberer Atmosphäre, etwa Büros, Geschäfte und Hotels.
Kategorie C2
- Geringe Korrosivität.
- Atmosphären mit geringer Verschmutzung: ländliche Gebiete.
- Unbeheizte Gebäude, in denen Kondensation auftreten kann, etwa Lagerhallen und Sporthallen.
Kategorie C3
- Mittlere Korrosivität.
- Städtische und industrielle Umgebungen mit mäßiger Schwefeldioxidbelastung; Küstengebiete mit geringem Salzgehalt.
- Produktionsräume mit hoher Luftfeuchtigkeit und etwas Luftverschmutzung, etwa in der Lebensmittelproduktion, in Wäschereien und Brauereien.
Kategorie C4
- Hohe Korrosivität.
- Industriegebiete mit mittlerem Salzgehalt.
- Chemieanlagen, Schwimmbäder und Werften.
Kategorie C5
- Sehr hohe Korrosivität.
- Industriegebiete mit hoher Salzkonzentration.
- Gebäude mit ständiger Kondensation und starker Verschmutzung.
Kategorie CX
- Extreme Korrosivität.
- Offshore-Gebiete mit hoher Salzkonzentration;
- Industriegebiete mit extremer Luftfeuchtigkeit und aggressiven, subtropischen oder tropischen Atmosphären.
- Industrielle Umgebung mit extremer Luftfeuchtigkeit und aggressiver Atmosphäre.
Strahlen
Unsere Strahlanlage und Strahlkabinen erfüllen alle Normen.
Die betrieblichen Mischungen der verschiedenen Strahlkörner werden bei uns wöchentlich durch eine Siebanalyse geprüft. Bei Bedarf wird die Anlage angepasst, damit die Mischung weiterhin optimale Reinheit und Rauheit beim Strahlen gewährleistet.

Wir halten die betriebliche Mischung optimal, indem wir jeden Strahlkessel mit unserem einzigartigen SPS-System verbinden. Dieses erfasst die Arbeitszeiten jedes Strahlkessels und gibt die festgelegten Zeitpunkte und Mengen zum Nachfüllen neuen Materials an.

Die Oberflächenrauheit wird bei uns täglich geprüft, siehe Abbildung.

Die Reinheit des Untergrunds wird nach der schwedischen Strahlnorm mit Sa1, Sa2, Sa2 ½ und Sa3 beschrieben. Ist der Untergrund für das Metallisieren vorgesehen, hält Tilkin Powder Coatings mindestens den Reinheitsgrad Sa2 ½ ein.

Metallisieren
Nach dem Strahlen wird die Konstruktion zunächst auf Reinheit und Rauheit geprüft.
Die Schichtdicken nach dem Metallisieren werden von unseren Bedienern bei jedem Projekt systematisch kontrolliert. Die Schichtdicke richtet sich nach der Nutzung und der Umgebung, in der die Konstruktion aufgestellt wird.
Die übliche Schichtdicke in nicht maritimer Umgebung liegt zwischen 40 und 60 Mikrometern, mit ZN50 als Normbezeichnung. In maritimer Umgebung beträgt sie 80 bis 120 Mikrometer, mit ZN100 als Normbezeichnung.
Unsere Garantie
Sie können davon ausgehen, dass Tilkin Powder Coatings die richtigen Normen und Werte für Mensch, Natur und Produkt respektiert. Das nötige Fachwissen ist vorhanden, sodass die zugesagten Garantien problemlos gewährleistet werden können!
Pulverbeschichten
Bevor das Pulverbeschichten beginnt, wird die Konstruktion auf Reinheit, Rauheit und gegebenenfalls die Schichtdicke der Metallisierung geprüft.
Nach der Kontrolle wird die Konstruktion leicht angeschliffen, um Spitzen vom Strahlen oder Metallisieren abzuflachen. Anschließend wird sie mit Druckluft vollständig entstaubt.

Der Bediener scannt den Auftrag zunächst in das umfassende ERP-System ein. Anschließend werden auf dem Bildschirm der richtige Farbcode und mögliche besondere Hinweise angezeigt. Ein anderer als der bei Auftragserstellung festgelegte Farbcode kann nicht verwendet werden, da zuerst die Pulverbox gescannt werden muss, damit das System die Codes vergleichen kann.


Die Schichtdicken der Pulverbeschichtung werden mit moderner thermischer Optik durch unsere Bediener vor dem Einbrennen kontrolliert. So stellen wir sicher, dass von Anfang an eine ausreichende Schichtdicke aufgebaut wird.

Die Epoxidgrundierung wird in einem Zweischichtsystem eingesetzt, um hohe optische Qualitätsanforderungen zu erfüllen oder zusätzlichen Schutz in maritimer Umgebung zu bieten. Die Schichtdicke beträgt 60 bis 100 Mikrometer und wird nach dem Einbrennen erneut kontrolliert.

Nach der Kontrolle der Grundierung und der gegebenenfalls erforderlichen Korrektur kleiner Unebenheiten wird die Endschicht auf dieselbe Weise aufgetragen, einschließlich aller vorherigen Kontrollen. Die Schichtdicke beträgt 60 bis 100 Mikrometer.
Unsere Pulverpistolen sind stets auf dem neuesten Stand und ebenfalls mit unserer einzigartigen SPS-Steuerung verbunden. Dadurch wird der Pulververbrauch sofort vom Lagerbestand abgezogen, sodass dieser immer korrekt bleibt. Unser System meldet außerdem rechtzeitig, wann Verschleißteile der Pistolen ausgetauscht werden müssen. So garantieren wir stets unsere bekannte Spitzenqualität!

Einbrennen
Einbrennen ist das Aushärten von Lacken und Beschichtungen in einem Ofen.
Diese Lacke werden duroplastische Reaktionslacke genannt. Im Einbrennofen wird das Produkt mit dem anhaftenden Pulver bei etwa 180 °C zu einer chemischen Reaktion gebracht, bei der das Pulver schmilzt und die Pulverbeschichtung ihre endgültigen Eigenschaften erhält.


Was macht bei uns den Unterschied?
Tilkin Powder Coatings zeichnet sich unter anderem aus durch:
Mit diesem Einbrennofen kann Tilkin Powder Coatings verschiedene Farben gleichzeitig einbrennen, ohne dass beim Aufheizen andersfarbige Pulverpartikel umherwirbeln.
Temperatur und Zeit werden von unserer SPS-Software automatisch berechnet und protokolliert. So ist eine Kontrolle integriert, mit der sich der erforderliche Einbrennzyklus nach der Norm EN1090 nachweisen lässt!
Endkontrolle
Nachdem die Konstruktionen eingebrannt wurden und ihre Endschicht erhalten haben, werden sie visuell geprüft und die endgültige Schichtdicke gemessen. Sobald unsere Qualitätsanforderungen und die des Kunden erfüllt sind, können die Teile nach den festgelegten Richtlinien verpackt werden.

Wusstest du schon?
Wenn nach der Rostschutzbehandlung einer Konstruktion dennoch örtlich Rost entsteht, wird dies innerhalb der ersten sechs Monate deutlich sichtbar. Die Rostbildung verstärkt sich im Laufe der Jahre, sodass eine vollständige Renovierung nach zehn Jahren unvermeidlich ist.
Wird unbehandelter Stahl einer Umgebung der Kategorie C2 ausgesetzt, verliert er durch Korrosion 0,2 mm pro Jahr. Dadurch geht dieser wertvolle Rohstoff verloren und unsere Umwelt wird erheblich geschädigt!


